竹木制品加工全解析:从原竹到成品的制造流程与选材指南
竹木制品加工是制造业中一个兼具传统工艺与现代技术的领域,涵盖从原竹原木的初级处理到成品出厂的全链条环节。无论是建筑工地使用的木方、物流运输中的木托盘,还是日常生活中常见的竹签竹筷,背后都离不开一套完整的加工体系。本文将从原料选材、加工流程、产品分类、质量把控等角度,系统梳理竹木制品加工的核心知识,帮助采购方和从业者更清晰地了解这一行业。
一、竹木制品加工的主要原料与选材标准
竹木制品加工的原料主要分为两大类:竹材和木材。竹材以毛竹、楠竹、慈竹为主,广泛分布于南方山区,具有生长周期短、强度高、韧性好的特点。木材则包括松木、杉木、杨木、桦木、桉木等,不同材种对应不同的终端产品。
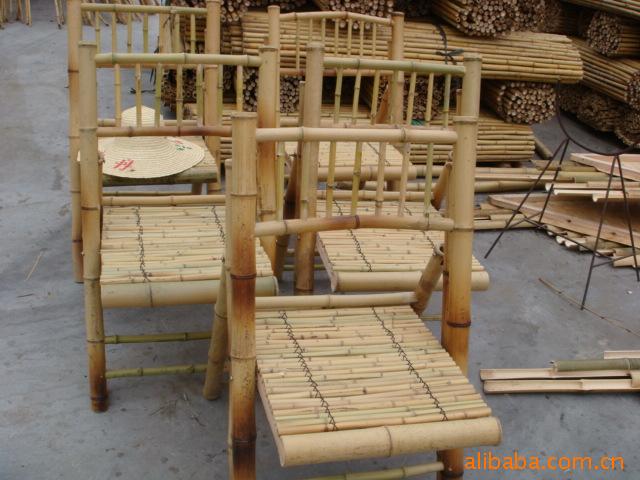
- 毛竹与楠竹:壁厚适中,适合加工竹胶板、竹签、竹筷、竹工艺品等。
- 松木与杉木:质地较轻,耐腐性较好,常用于建筑木方、木包装箱。
- 杨木与桉木:生长快、成本低,多用于人造板、胶合板芯材。
- 桦木与硬杂木:硬度高,适合制作木托盘、家具部件。
选材时需关注含水率、节疤数量、虫蛀情况和径级尺寸。含水率一般控制在12%—18%之间,过高容易导致成品开裂变形,过低则可能增加脆性。沂源等竹木资源丰富地区,因原料运输半径短,在成本控制方面具有一定优势。
二、竹木制品加工的核心流程
一套完整的竹木制品加工流程通常包括原料预处理、切割成型、干燥处理、拼接压制、表面加工和成品检验六个阶段。不同产品在具体环节上有所侧重。
1. 原料预处理
原竹需经过断料、去节、剖片等步骤,原木则需去皮、截断、归楞。预处理阶段还要进行防腐、防虫处理,常见方式包括浸泡、涂刷和真空加压。
2. 切割与成型
根据产品规格,使用带锯、圆锯、数控切割设备将原料加工成所需尺寸。竹签竹筷类产品对精度要求较高,通常需要多道打磨和定型工序。
3. 干燥处理
干燥是决定成品稳定性的关键环节。自然晾晒成本低但周期长,窑干和微波干燥效率更高,可将含水率快速降至目标范围。
4. 拼接与压制
竹胶板、集成材、人造板等产品需要经过施胶、组坯、热压等工序。胶黏剂的选择直接影响环保等级,目前市场主流为E0级和ENF级板材。
5. 表面加工与成品检验
包括砂光、抛光、倒角、印标等工序。成品检验则围绕尺寸偏差、外观缺陷、力学性能和环保指标展开。
三、常见竹木制品分类与应用场景
竹木制品加工的下游产品种类繁多,按用途大致可分为以下几类:
- 建筑与物流类:建筑木方、木托盘、木包装箱、竹胶板。这类产品强调承重能力和尺寸稳定性,广泛用于工地支模、仓储运输和出口包装。
- 餐饮与日用类:竹签、竹筷、牙签、竹蒸笼、竹砧板。对卫生标准和表面光洁度要求较高,出口产品还需符合相关检疫规定。
- 家居与装饰类:竹地板、竹家具、木线条、装饰板材。注重纹理美观和环保性能。
- 工艺与文创类:竹木工艺品、摆件、茶具配件。强调手工质感与设计附加值。
不同品类对应不同的加工设备和工艺路线。例如,木托盘厂家通常配备自动钉板机和热处理窑,而竹签竹筷批发企业则更依赖精细化打磨和消毒包装线。
四、竹木制品加工的质量控制要点
质量控制贯穿加工全过程,重点集中在以下几个方面:
- 尺寸精度:长度、宽度、厚度偏差需符合合同或国家标准,尤其是出口木包装箱需满足ISPM15热处理要求。
- 含水率控制:不同产品对含水率要求不同,建筑木方一般不超过20%,家具用材通常控制在8%—12%。
- 胶合强度:竹胶板和人造板需检测胶合强度,避免出现开胶、鼓泡现象。
- 环保指标:甲醛释放量是板材类产品的核心指标,采购时应要求供应商提供检测报告。
- 外观与卫生:餐饮用竹制品不得有毛刺、霉斑和虫眼,包装环节需符合食品接触材料相关标准。
五、竹木制品加工行业的发展趋势
随着环保政策趋严和市场需求升级,竹木制品加工行业正呈现几个明显趋势。一是原料利用更加集约,竹材因可再生性强,受到越来越多关注,"以竹代木"在包装、建材领域逐步推广。二是加工设备向自动化和数控化方向发展,减少人工依赖,提高尺寸一致性。三是环保胶黏剂和低甲醛工艺成为板材加工厂的标配。四是定制化需求增加,木包装箱定制、异形竹木工艺品等小批量订单比重上升。
对于采购方而言,选择竹木制品加工厂家时,建议重点考察其原料来源、干燥能力、质检体系和环保资质。对于从业者来说,把握住质量稳定和交付效率,是在竞争中立足的关键。
六、结语
竹木制品加工看似传统,实则涉及材料学、机械加工、干燥技术和环保标准等多个专业领域。从一根原竹、一段原木,到一件合格的木托盘或一双竹筷,中间要经过数十道工序的打磨与检验。理解这些流程和要点,有助于采购方做出更理性的选择,也有助于加工企业持续提升产品竞争力。无论是竹制品批发、木托盘厂家供货,还是建筑木方加工与木包装箱定制,把好每一道加工关口,才能在市场中赢得长期信任。